Назад
 7 мин
Push модель строит план от прогноза или доступных производственных ресурсов, а pull модель запускает операции по сигналу реального спроса. В IBP обе логики можно совместить: заранее готовить сырьё и полуфабрикаты, а окончательный выпуск привязывать к заказам клиентов.
Push и pull модели: что служит сигналом для плана
В push-подходе будущий выпуск определяют заранее, опираясь на прогноз, производственную программу или доступные ресурсы. В pull-подходе следующая операция получает задание после сигнала потребления или подтверждённого заказа. Главное различие касается момента, когда материал или изделие начинает двигаться по цепи поставок.
Push модель: планирование от прогноза и возможностей
Push модель удобна, когда мощности работают крупными партиями, переналадки дороги, а технологический цикл трудно остановить. Производственный или логистический план рассчитывают на выбранный горизонт, после чего продукцию распределяют по складам и каналам. Исходной величиной может быть прогноз спроса, лимит добычи, объём доступного сырья или плановая загрузка оборудования.
Например, на непрерывном производстве объём добычи задаёт вход потока, а параметры переработки ограничивают выпуск конечного продукта. В распределительной сети push может означать централизованное пополнение складов по агрегированному прогнозу: так описывает подход ASCM. Предсказуемость поставок достигается ценой риска избыточного выпуска, если спрос изменится.
Pull модель: исполнение по фактическому потреблению
Pull модель связывает изготовление или пополнение с конкретным запросом нижестоящего звена. В производстве таким сигналом может быть заказ на сборку, в снабжении участка — изъятие контейнера из буфера, в распределении — достижение точки заказа на складе.
По определению Lean Enterprise Institute, вышестоящая операция не должна начинать выпуск до получения сигнала от нижестоящей. Для передачи сигнала применяют, в частности, канбан. При этом прогноз не исчезает: он нужен для расчёта мощностей, размеров буферов, закупок с длительным циклом и финансовых сценариев.
Важно: «планировать от спроса» и «работать по pull» не всегда одно и то же. Прогноз продаж может быть входом push-плана; pull требует правила, по которому фактический заказ или потребление инициирует конкретную операцию.
Push и pull: разница в запасах, сроках и показателях
Push и pull различаются источником сигнала, местом накопления запасов и требованиями к скорости реакции. Выбор зависит от технологического цикла и допустимого клиентом срока ожидания, а не от того, какой подход считается более современным.
Разница между pull и push по существу сводится к одному выбору: что выполняется по заранее согласованному плану, а что начинается после подтверждения потребности. На практике pull и push модели задают правила работы конкретных переделов; ключевой вопрос состоит в том, как быстро сигнал доходит до исполнителя.
|
Критерий |
Push (выталкивание) |
Pull (вытягивание) |
|
Основа решения |
Прогноз, объём ресурсов, план выпуска |
Заказ, потребление, запрос нижестоящего звена |
|
Запасы |
Чаще формируются ближе к готовому продукту или центрам распределения |
Чаще управляются в выбранных точках пополнения, в том числе в полуфабрикатах |
|
Срок ответа клиенту |
Быстрый при наличии готового запаса |
Зависит от времени после сигнала и позиции буфера |
|
Главный риск |
Перепроизводство, неликвидные запасы |
Очередь заказов, дефицит и длительное ожидание |
|
Типичные KPI |
Загрузка мощностей, выполнение плана, стоимость запасов |
Срок реакции, уровень исполнения заказов, стабильность пополнения |
|
Когда уместен |
Крупные партии, длинный цикл, стабильный поток |
Кастомизация, изменчивый спрос, короткая финальная операция |
В англоязычных материалах встречаются push and pull strategy, pull and push и push pull strategy. Это не отдельные технологии: терминология описывает разные правила планирования и пополнения, которые предприятие может применять одновременно к различным звеньям.
Гибридная push-pull модель и точка разделения заказа
Гибридная модель разделяет операции, выполняемые по прогнозу, и операции, запускаемые конкретным заказом. Граница между ними называется точкой разделения заказа, или customer order decoupling point (CODP). Именно здесь удобно размещать запас типового сырья, комплектующих либо полуфабрикатов.
До CODP предприятие изготавливает унифицированные компоненты по укрупнённому плану; после CODP выбирает конфигурацию и производит окончательную сборку на основании фактической заявки. В результате длинные производственные циклы не блокируют обещанный срок поставки, а склад не заполняется всеми возможными вариантами готового изделия.
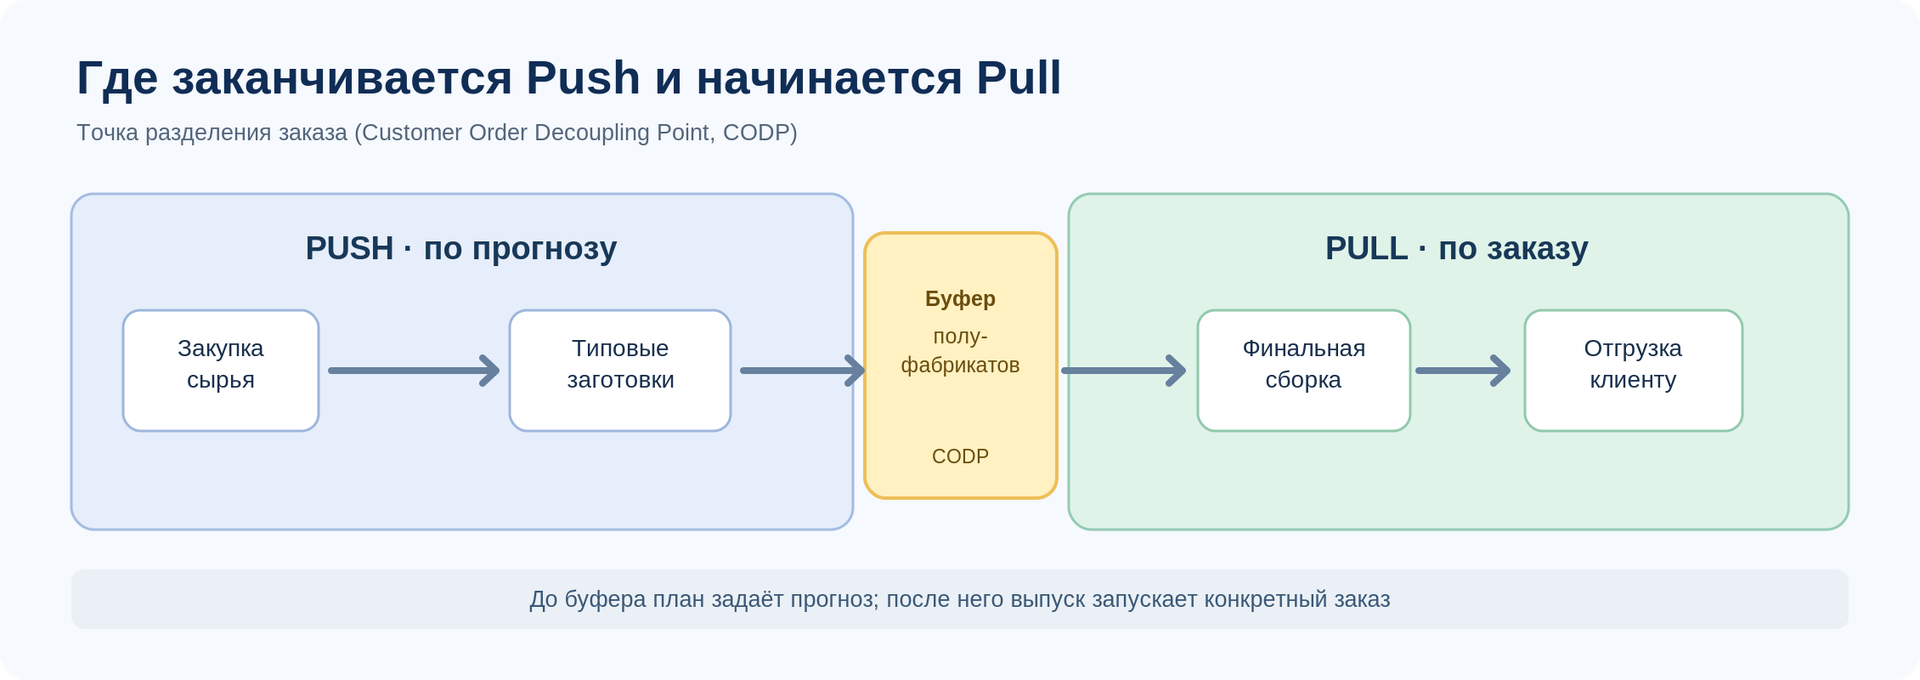
Редакционная схема: до CODP работают по прогнозу, после CODP — по конкретному заказу.
Место CODP зависит от того, какую часть цикла покупатель готов ждать. Если запасать готовое изделие, получится вариант make-to-stock (MTS); при хранении стандартных деталей и сборке по заказу — assemble-to-order (ATO). Если заказ запускает изготовление с раннего передела, модель приближается к make-to-order (MTO). Исследования customer order decoupling point описывают эту границу как место привязки материала к конкретному клиентскому заказу.
Как определить место перехода от push к pull
Начинать следует с карты потока и фактических длительностей операций. Точка разделения заказа должна располагаться так, чтобы время после неё укладывалось в допустимый срок исполнения клиенту, а запас перед ней не создавал чрезмерного риска устаревания.
-
Измерьте полный производственно-логистический цикл: закупка, изготовление, ожидание между операциями, отгрузка.
-
Зафиксируйте обещанный клиенту срок и разброс фактического срока по сегментам заказов.
-
Определите момент, когда продукт получает индивидуальные признаки: комплектацию, упаковку, размеры или рецептуру.
-
Рассчитайте стоимость и срок хранения заготовок, а также возможный дефицит по ограничивающему оборудованию.
-
Сравните несколько позиций CODP по запасам, времени исполнения и суммарной марже, а затем проверьте их на сценариях спроса.
Когда лучше применять push, а когда pull
Push целесообразен на переделах, где критичны непрерывность потока и экономичность крупных партий; pull эффективен там, где ценность создаёт реакция на конкретный заказ. На одном предприятии эти условия нередко существуют одновременно. Вытягивающая и толкающая модели планирования поэтому применимы к разным операциям одного предприятия.
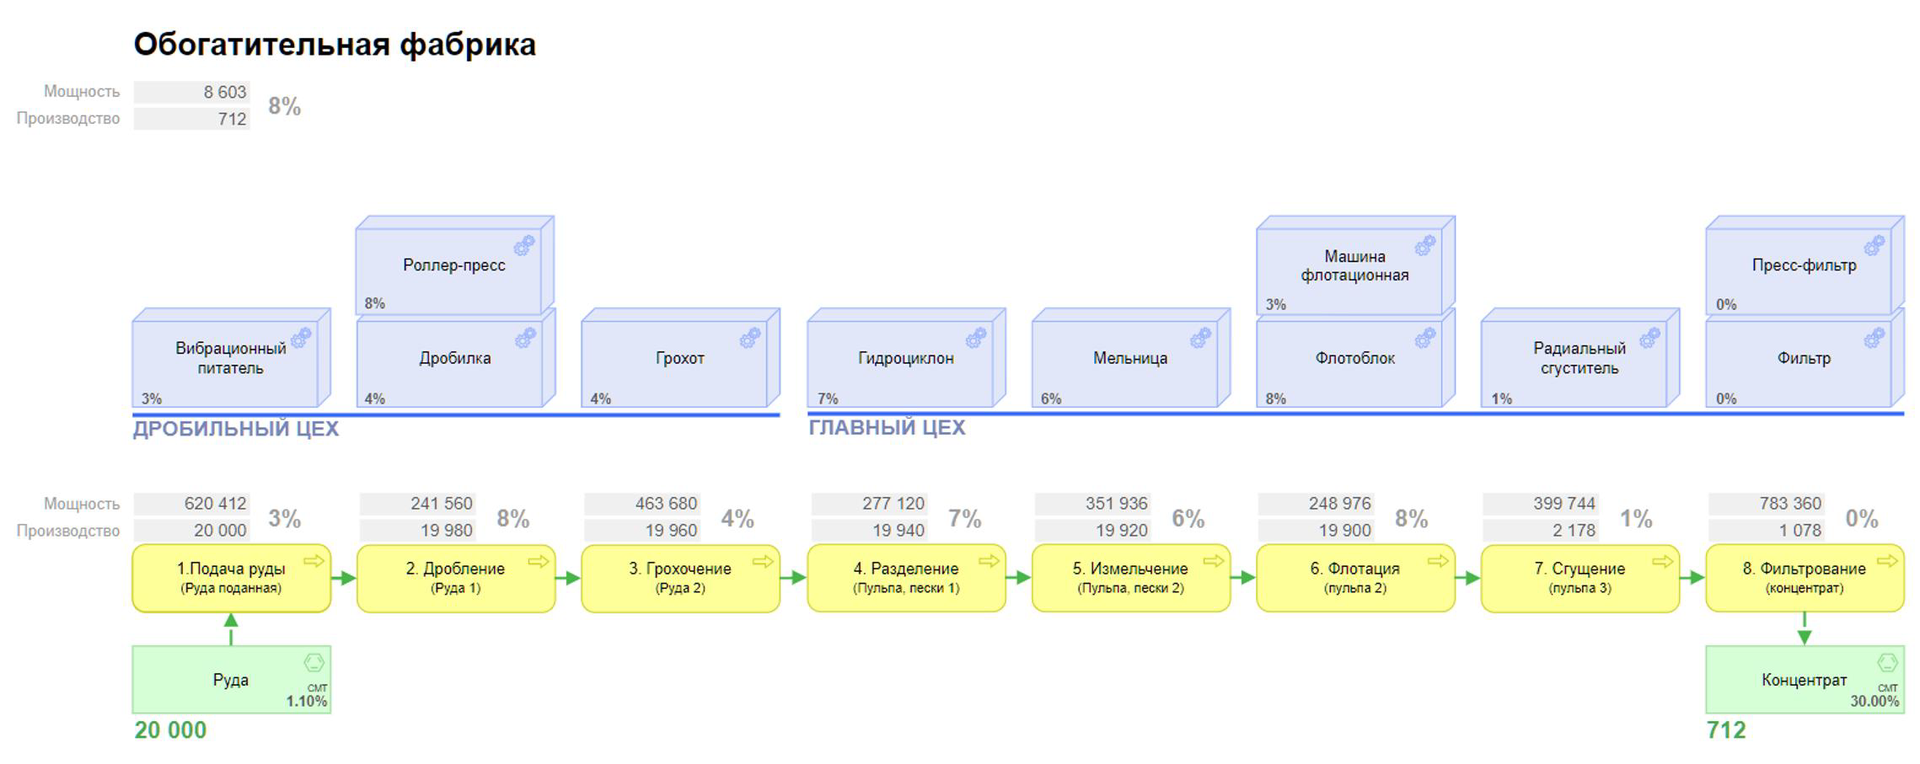
Фрагмент модели обогатительной фабрики в Knowledge Space: пример ограничений непрерывного потока.
Пуш и пул стратегии стоит рассматривать на уровне конкретного потока: иногда одна производственная площадка обслуживает одновременно серийный ассортимент и индивидуальные заказы. Выбор «pull или push» для компании целиком в такой ситуации скрывает реальные ограничения. Чтобы выбрать push или pull, оценивают именно требуемую скорость реакции и цену запасов.
Условный пример: как рассчитать гибридную модель
Рассмотрим условный пример производителя, который заранее выпускает одинаковые заготовки, а конечную комплектацию собирает по заказам. Планируемый спрос за неделю составляет 1 000 изделий, но подтверждено 950: 560 изделий варианта А и 390 варианта Б.
На старте недели в буфере 100 заготовок; по push-плану производится ещё 1 100. После поступления заказов они передаются на участок сборки, где действуют отдельные ограничения по мощности. Расчёт показывает, почему одного запаса полуфабрикатов недостаточно для гарантированного срока.
|
Показатель |
Условное значение |
Вывод |
|
Доступно заготовок |
100 + 1 100 = 1 200 шт. |
Материалов хватит на 950 заказанных изделий |
|
Подтверждённые заказы |
560 + 390 = 950 шт. |
Окончательная комплектация задаётся pull-сигналом |
|
Мощность сборки |
900 шт. за неделю |
Ограничение находится после точки разделения |
|
Отгрузка в срок |
900 из 950 шт. = 94,7% |
50 изделий уйдут в следующий период |
|
Остаток заготовок |
1 200 − 900 = 300 шт. |
В буфере остаётся незавершённый поток |
|
Сценарий с доп. сменой |
+60 шт. мощности, 24 000 руб. затрат |
Мощность сборки вырастет до 960 шт. |
|
Эффект сценария |
50 × 1 500 − 24 000 = 51 000 руб. |
Условный прирост вклада в результат при выполнении всех заказов |
При дополнительной смене можно собрать все 950 изделий: остаток заготовок уменьшится до 250 штук (1 200 − 950), а показатель отгрузки подтверждённого объёма в срок достигнет 100%. Предположено, что 1 500 руб. — маржинальный доход с дополнительного изделия до учёта затрат на смену, а других ограничений, например по транспорту, нет.
Важно: 94,7% в условном примере — доля единиц продукции, отгруженных вовремя, а не OTIF по заказам. Для OTIF нужно считать, сколько отдельных заказов доставлено полностью и в согласованный срок.
Как связать push и pull в S&OP и IBP
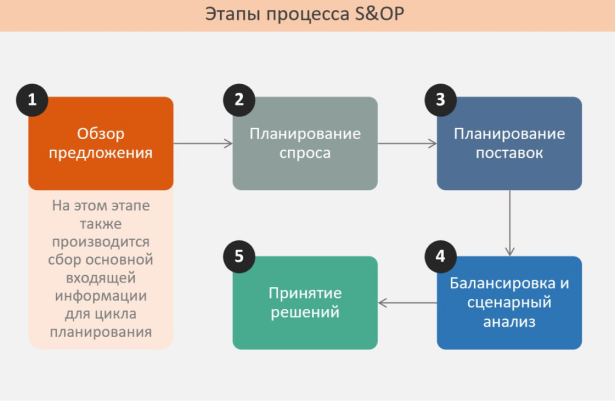
В S&OP предприятие согласует ожидаемый спрос с возможностями снабжения, производства и логистики, а в IBP дополняет этот выбор финансовыми последствиями и стратегическими ограничениями. На разных переделах при этом могут действовать push и pull модели, но управленческое решение должно опираться на один согласованный сценарий.
Для ежемесячного цикла S&OP команда продаж даёт базовый прогноз и подтверждённые заказы, производство сообщает ограничения, логистика проверяет сроки и буферы. На этапе IBP сравниваются варианты: выпуск на склад, перенос CODP, увеличение сменности, иной ассортимент или отказ от части нерентабельного спроса.
Практическая потребность в согласовании планов хорошо видна по данным опроса Knowledge Space среди участников конференции CNews «IBP: от практики к результату»: из 47 респондентов лишь у 20% представленных компаний планы спроса и поставок были интегрированы. Эта выборка ограничена участниками тематической конференции; переносить результат на все российские предприятия нельзя.
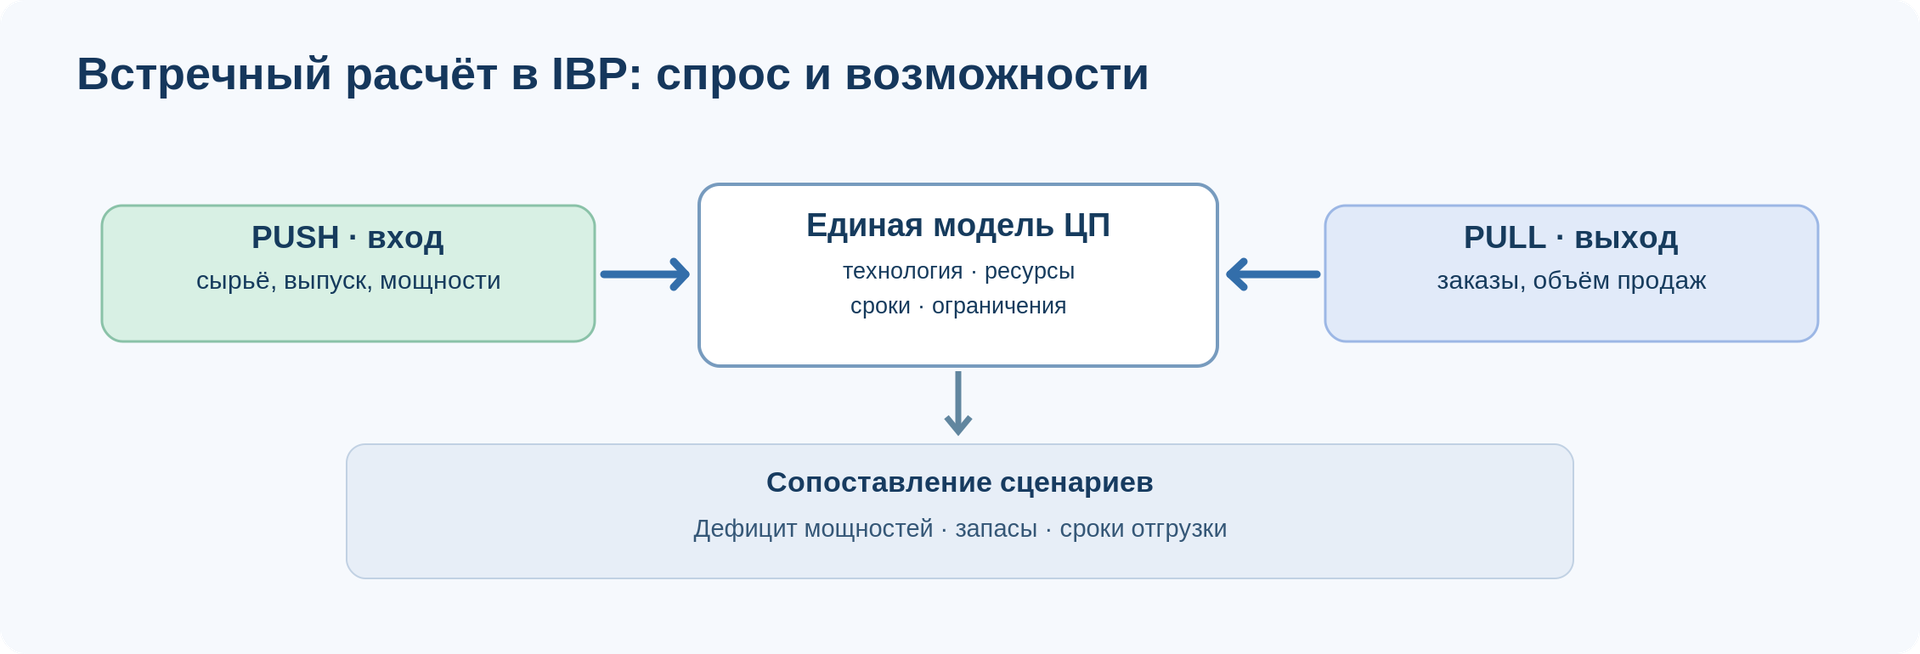
Редакционная схема: две постановки задачи сходятся в расчёте общих ограничений.
Какие показатели помогают оценить выбор модели
Эффективность гибридного подхода проверяют набором взаимосвязанных KPI: выполнением заказов, запасами, сроком реакции и загрузкой ограничивающих мощностей. Один показатель, например максимальная загрузка оборудования, не показывает качество выполнения клиентских обязательств.
|
KPI |
Как рассчитывать или интерпретировать |
Риск односторонней оптимизации |
|
Исполнение спроса в срок, % |
Отгруженный вовремя объём / подтверждённый объём × 100 |
Запас полуфабрикатов есть, а финальная сборка не успевает |
|
OTIF, % |
Заказы в срок и полностью / все заказы × 100 |
Частично отгруженный заказ не считается выполненным |
|
Оборачиваемость запасов |
Себестоимость продаж / средние запасы за период |
Высокие запасы маскируют ошибки прогноза |
|
Загрузка узкого места, % |
Время работы / доступное время × 100 |
Выпуск лишних партий ради загрузки |
|
Время реакции |
От заказа до готовности к отгрузке |
Ускорение одного передела не сокращает общий цикл |
Как внедрить гибридную логику: последовательность действий
Начните с описания фактического движения материалов и заказов, затем задайте точку разделения и правила пополнения. Модель нужно проверять на реальных ограничениях, иначе получится схема потоков без применимого решения для производства.
-
Зафиксируйте сегменты спроса. Разделите повторяющийся массовый ассортимент и нестандартные заказы; измерьте изменчивость и желаемые сроки поставки.
-
Соберите карту цепи поставок. Для каждого передела задайте время, мощность, размер партии, выход продукта и допустимые буферы.
-
Выберите предварительный CODP. Решите, какие запасы нужны до поступления заявки и какие операции реально можно перенести за её границу.
-
Опишите push-план и pull-сигнал. Первый определяет допустимый поток, второй — момент запуска завершающей операции или пополнения.
-
Согласуйте правила отклонений. Назначьте ответственных за дефицит, изменение срочности, перераспределение мощностей и обновление финплана.
-
Сопоставьте сценарии в S&OP/IBP. Проверяйте сроки, запасы, ограничения и итоговую экономику; после запуска отслеживайте план-факт.
Типичные ошибки при совмещении стратегий
Чаще всего гибридная схема даёт сбои не из-за самой идеи push или pull, а потому, что план, точка разделения и правила действий при отклонениях не согласованы. Для каждой ошибки важно видеть причину, последствие и способ исправления.
-
Pull на всех переделах без резервов. Длинная закупка не успевает за коротким клиентским заказом, возникают срывы сроков. Решение — оставить прогнозный контур и обоснованный запас на длительных операциях.
-
Push без обратной связи от продаж. Склад заполняется товарами с падающим спросом, а дефицитных позиций не хватает. Решение — пересматривать план по фактическим отгрузкам и сигналам изменения структуры заказов.
-
Буфер не там, где нужна гибкость. Большой запас готовой продукции не помогает выполнять кастомизированные заказы. Решение — проверить CODP, перенести запас к общим компонентам и оценить время финальной сборки.
-
Не учитывается конечная мощность узкого места. Материалы доступны, но операция после CODP перегружена. Решение — рассчитывать пропускную способность и очереди по всему критическому маршруту.
-
Одинаковая стратегия для разных SKU. Медленно оборачиваемые модификации делают на склад вместе с базовыми товарами. Решение — сегментировать позиции по регулярности спроса, сроку клиента и стоимости запасов.
-
Функции оптимизируют разные показатели. Производство стремится к максимальной загрузке, продажи — к наличию каждого варианта, финансы — к минимальным запасам. Решение — согласовать KPI и правила выбора сценария на уровне IBP.
Как это устроено в Knowledge Space
В Knowledge Space имитация цепей поставок поддерживает оба направления расчёта. При «вытягивании» пользователь задаёт выход цепи, например объём продаж; модель последовательно определяет необходимые процессы производства, логистики и закупок с учётом объективных ограничений.
При «выталкивании» задаются входные параметры, например объём добычи руды. Модель имитирует прохождение потока через цепь поставок с учётом ограничений до конечной продукции и продаж. Как указано в описании преимущества «Имитация цепей поставок», обе логики можно совмещать в одной модели.
Частые вопросы
Чем push-стратегия отличается от pull?
Push формирует выпуск или пополнение заранее по прогнозу и возможностям цепи поставок. Pull запускает операцию после реального сигнала заказа или потребления. Разница определяется правилом запуска, а не названием ИТ-системы.
Что такое гибридная push-pull модель?
Это сочетание плановых операций до точки разделения заказа с операциями, выполняемыми после получения конкретной заявки. Обычно между ними располагается запас материалов, типовых компонентов или полуфабрикатов.
Какую стратегию выбрать для производства?
При длинном непрерывном цикле и дорогих переналадках часть операций целесообразно вести по push. При индивидуальной комплектации и короткой финальной сборке полезен pull; итоговый выбор проверяют по срокам, запасам и ограничениям.
Как push и pull используются в IBP?
В IBP встречные планы от спроса и от ресурсов сравнивают на едином горизонте, проверяя пропускную способность, сроки, запасы и финансовый результат. Разные участки цепи могут работать по разным правилам, но решения согласуются в одном цикле планирования.